Wir kaufen Ihren Reactor

Tech Day 2026
Composite-Prozesse live erleben. Technologien verstehen.
Ideen für die eigene Produktion mitnehmen.
Wie lassen sich Composite-Bauteile schneller, reproduzierbarer und mit weniger manuellen Arbeitsschritten herstellen?
Beim PULTEX TechDay 2026 zeigen wir Ihnen nicht nur Maschinen und Materialien – wir lassen die Prozesse live laufen.
Erleben Sie moderne Composite-Verfahren vom Modell- und Formenbau über Gelcoat und Faserspritzen bis hin zu Silikonmembran, RTM und hochreaktiven Polyurethan-Systemen.
Dabei geht es nicht um theoretische Präsentationen. Sie sehen, wie Materialien dosiert, gemischt, gesprüht und injiziert werden, können die Ergebnisse direkt am Bauteil beurteilen und mit unseren Anwendungstechnikern, Anlagenbauern und Materialpartnern über Ihre eigenen Anwendungen sprechen.
Ein Tag voller Composite-Know-how
Neue Materialien allein verändern noch keinen Prozess. Entscheidend ist das Zusammenspiel aus Material, Anlagentechnik, Werkzeug und Anwendung. Genau hier setzt unser TechDay an.
Wir zeigen unterschiedliche Technologien im direkten Vergleich – von etablierten Verfahren bis zu Lösungen, die klassische Produktionsschritte deutlich vereinfachen können.
Weniger manuelle Arbeit. Kürzere Prozesszeiten. Weniger Abfall. Reproduzierbare Qualität. Neue Möglichkeiten bei Bauteil und Werkzeug.
Und vor allem: Sie können fragen.
Bringen Sie Ihre Bauteile, Anwendungen und Herausforderungen mit. Unser Ziel ist, dass Sie den TechDay nicht nur mit neuen Eindrücken verlassen, sondern mit konkreten Ideen für Ihre eigene Fertigung.
Bereits hier und jetzt einfach per Mail anmelden oder weiter unten mit dem Kontaktformular:
Offene Verfahren - das erwartet Sie!
.
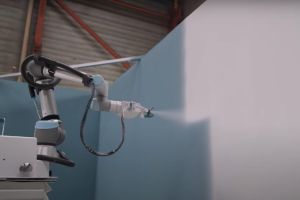
Gelcoat Roboter sprühen
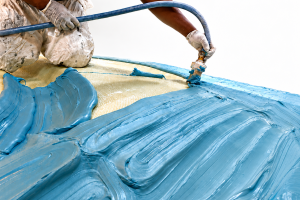
Modellbau Tooling Paste
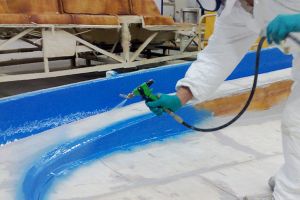
Sandwichkern sprühen
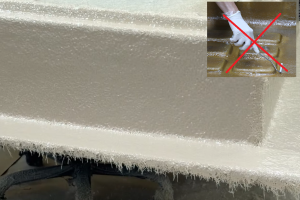
Non-Roll Harz sprühen
-----------------------------------------------------------------------------------------------------------------------------------------
Geschlossene Verfahren - das erwartet Sie!
GFK mit Polyurethan
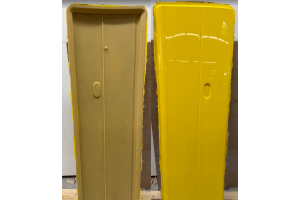
Hochdruck - RTM im Aluwerkzeug
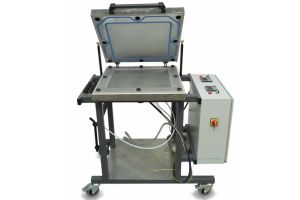
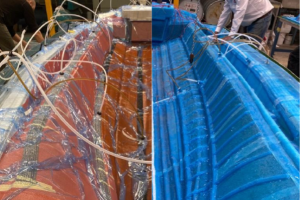
Silikonhauben - Vakuuminfusion
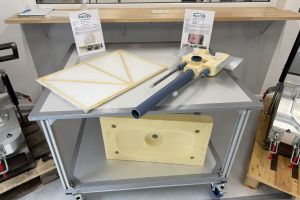
Herstellung PUR Hartschaumteile
.
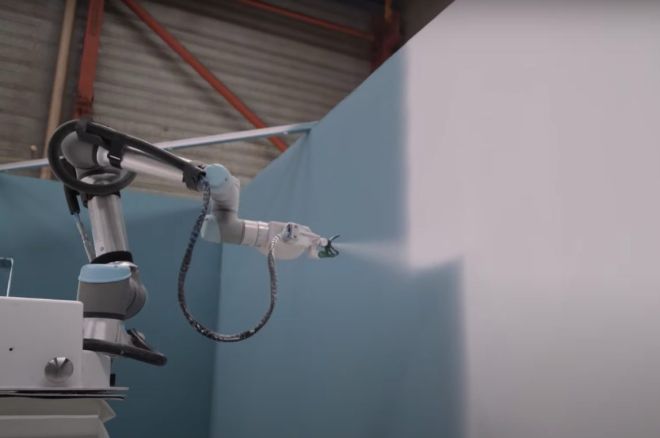
Vom manuellen Spritzen zum reproduzierbaren Prozess.
Gelcoat sprühen per Roboter
Wir demonstrieren den automatisierten Gelcoat-Auftrag auf einer Form mit einem Roboter.
Der komplette Applikationsprozess inklusive Anlagen- und Spültechnik wird live gezeigt.
Sie erleben, wie sich der Gelcoat-Auftrag automatisieren und reproduzierbar gestalten lässt – insbesondere dort, wo wiederkehrende Bauteilgeometrien und definierte Schichtaufträge gefragt sind.
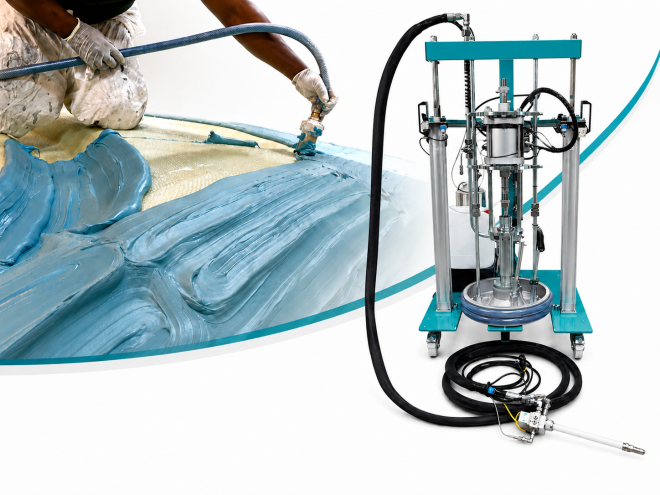
Polyester Modellbaupaste
Stelle dein eigenes Modell her!
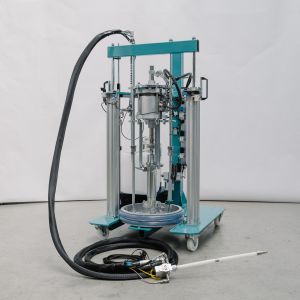
Mit unserer PULOMIX UP-200 EXP Dosieranlage demonstrieren wir die Applikation hochviskoser Polyester- beziehungsweise Tooling-Pasten direkt aus dem 200-Liter-Fass. Die Anlage ist speziell für hochviskose Pasten ausgelegt und kann variabel an unterschiedliche Prozessanforderungen angepasst werden.
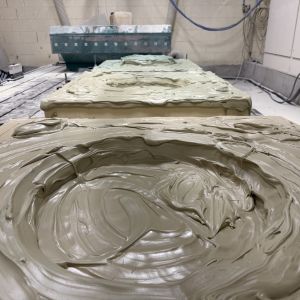
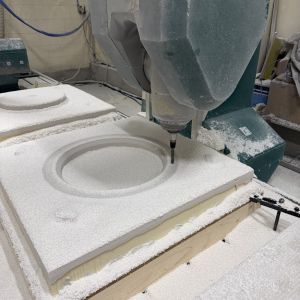
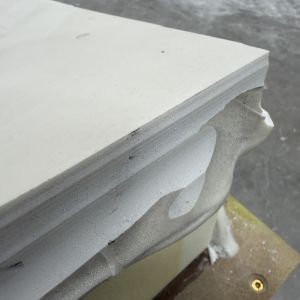
Dabei zeigen wir den kompletten Gedanken hinter der Technologie: Rohmodell, Tooling Paste definiert auftragen, aushärten lassen und anschließend die finale CNC-gefräste Geometrie und Oberfläche.
Moderne extrudierbare Tooling Pastes ermöglichen eine gute Dimensionsstabilität, geringe Schrumpfung und eine sehr gute CNC-Bearbeitbarkeit. Sie werden für Mastermodelle, Modelle und Formen eingesetzt.
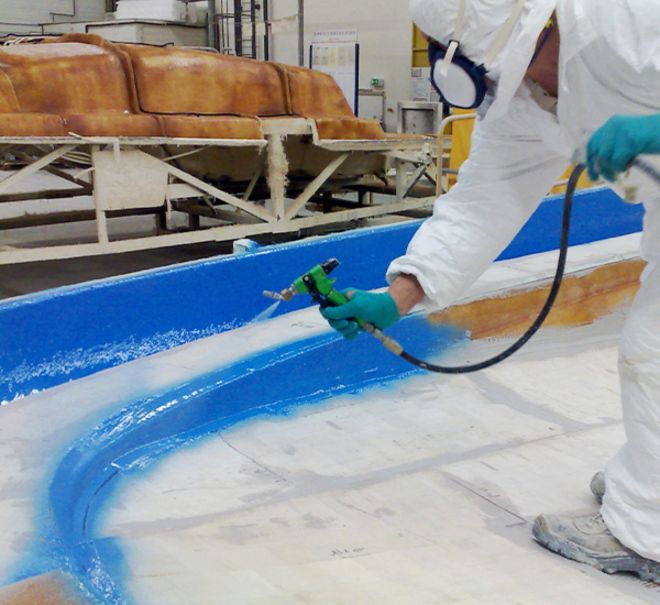
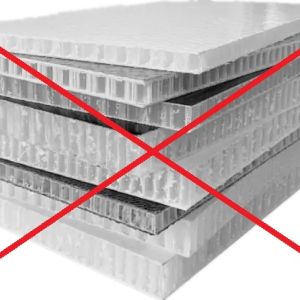
Warum Kernmaterial zuschneiden, wenn man es direkt auf die Geometrie applizieren kann?
Spray Coring – Kernmaterial einfach aufsprühen
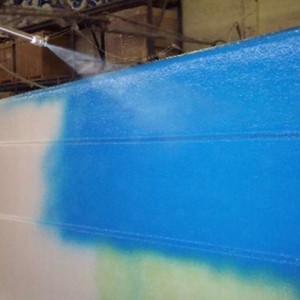
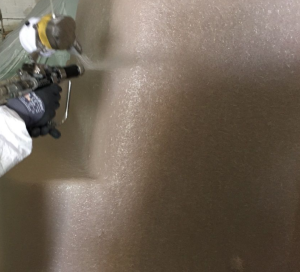
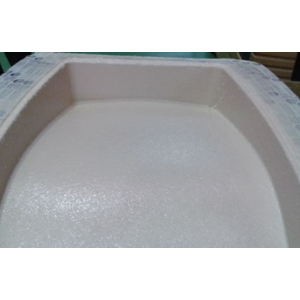
Wir präsentieren LIVE ein spritzbares Leichtbau-Kernmaterial zum aufsprühen auf Polyesterbasis.
Das Material kann in Schichtdicken von bis zu etwa 4–5 mm pro Auftrag appliziert werden ohne Ablaufen an senkrechten Oberflächen.
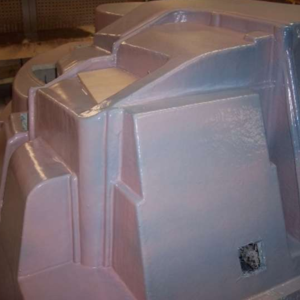
Es eignet sich somit für komplexe und dreidimensionale Geometrien. Passend für Sandwichbauteile, Poolschalen, Bootsdecks aber auch gewöhnliche GFK Bauteile die für Festigkeit und Struktur ein Kernmaterial als Sandwich benötigen.
Das Kernmaterial wird direkt mit unserer FRP Anlage aufgesprüht.
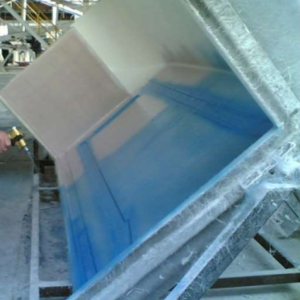
Entlüftungsarbeiten bis zu 80% reduzieren!
Faserspritzlaminate - ohne manuelle Entlüftung
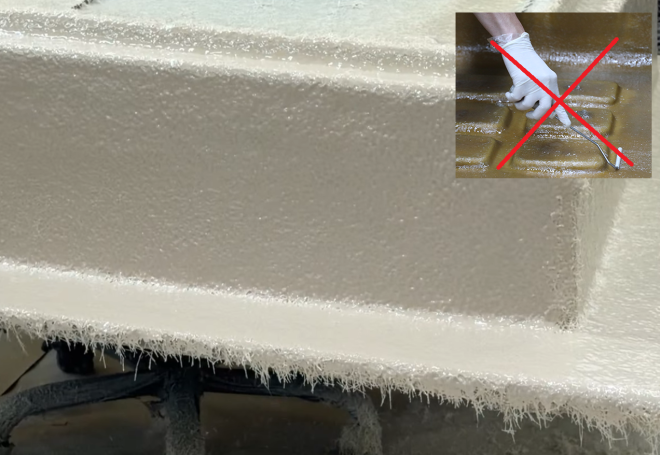
Gemeinsam mit unserem Materialpartner zeigen wir ein besonderes Harzsystem für das Faserspritzverfahren: FSP® No Roll.
Harz und Glasfaser werden wie beim klassischen Faserspritzen appliziert.
Der entscheidende Unterschied: Das System wurde dafür entwickelt, den normalerweise notwendigen manuellen Entlüftungsprozess deutlich zu reduzieren beziehungsweise – abhängig vom eingesetzten System – entfallen zu lassen.
Eine Laminierlösung ohne erforderliches Entlüften.
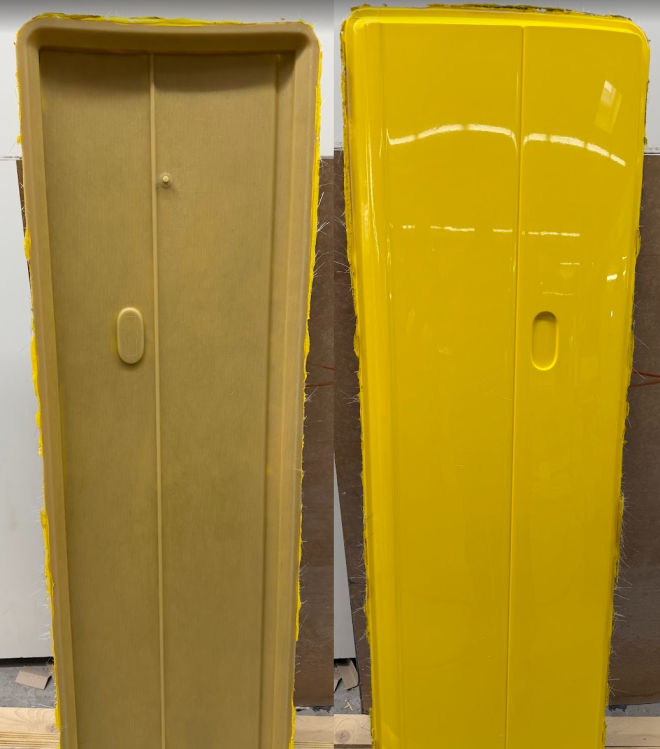
100% lösemittelfrei, hoch flexibel!
GFK Bauteile aus Polyurethan!
Erleben Sie die Infusion und Injektion eines hochreaktiven Polyurethan-Systems in ein geschlossenes Werkzeug.
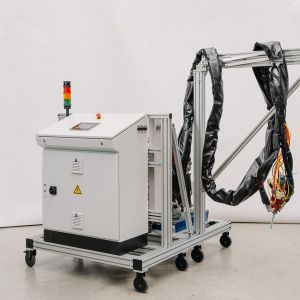
Mit unserer kundenspezifischen 3K CiJect Two demonstrieren wir das Zusammenspiel aus exakt dosierter Mehrkomponententechnik, Werkzeug, Faserverstärkung und hochreaktiver Polyurethan-Chemie.
Das moderne Polyurethane - System ist unter anderem für die Infusion, RTM- und RTM-Light Anwendungen ausgelegt und verbindet schnelle Aushärtung mit guten mechanischen Bauteileigenschaften und einer extrem hochwertigen Oberfläche.
Polyurethane Systeme haben nach unseren Versuchen im letzten Jahr ihr eigentlich Potential für die GFK Industrie gezeigt.
Im Mittelpunkt unserer Live-Demonstration stehen kurze Reaktionszeiten, Bauteilqualität und eine hochwertige Oberfläche direkt aus dem Werkzeug. Ganz OHNE Lösemittel!
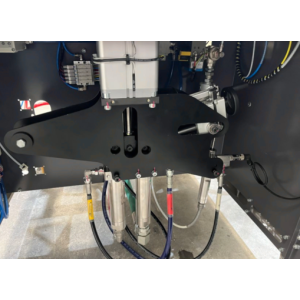
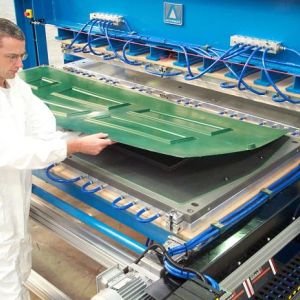
Dosieren, injizieren, temperieren – Prozess in Minuten
Hochdruck RTM im Aluwerkzeug
Beim HP-RTM-Verfahren (High Pressure Resin Transfer Molding) werden trockene Verstärkungsfasern – beispielsweise Glas- oder Carbonfasern in ein geschlossenes beheiztes Werkzeug eingelegt. Anschließend wird ein hochreaktives Harzsystem präzise dosiert, gemischt und unter hohem Druck in das geschlossene Werkzeug injiziert. Das Harz durchdringt die Faserstruktur, füllt die Kavität und härtet anschließend im temperierten Werkzeug aus.
Durch die Kombination aus Hochdruck-Dosiertechnik, kontrollierter Injektion und reaktiven Harzsystemen lassen sich die Zykluszeiten gegenüber klassischen RTM-Verfahren deutlich reduzieren. Gleichzeitig ermöglicht der hohe Automatisierungsgrad eine sehr reproduzierbare Fertigung – ein wesentlicher Vorteil bei wiederkehrenden Bauteilen und größeren Stückzahlen.
Mit unser Siemens-gesteuerten Injektionsanlage CiJect 2 injizieren wir im Hochdruckverfahren ein zweikomponentiges heißhärtendes Epoxidharz direkt in ein beheiztes Testpanel-Werkzeug. Injetionszeiten weniger Sekunden und Aushärte- sowie Entformungszeiten von <10 Minuten.
Dabei zeigen wir nicht nur die eigentliche Injektion, sondern das Zusammenspiel aus Dosiertechnik, Prozesssteuerung, Temperaturführung und Werkzeugtechnik. Ein Prozess für hohe Stückzahlen.
So entsteht ein praxisnaher Einblick in einen automatisierten RTM-Prozess, wie er insbesondere für anspruchsvolle und reproduzierbare Composite-Bauteile relevant ist.
Schluss mit Folie, Tacky Tape und aufwendiger Vorbereitung
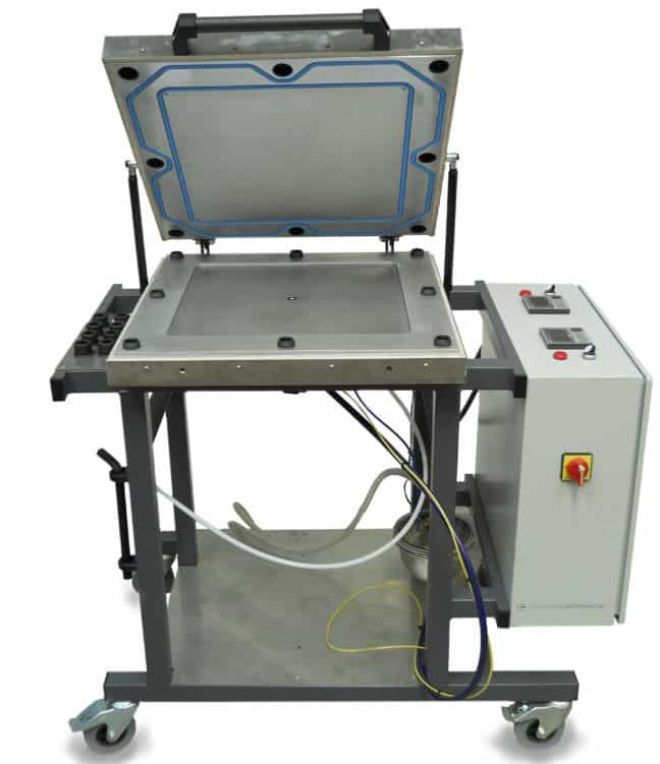
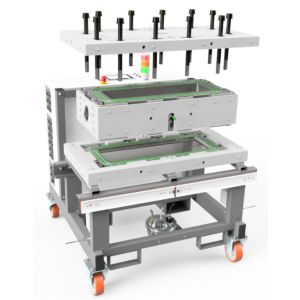
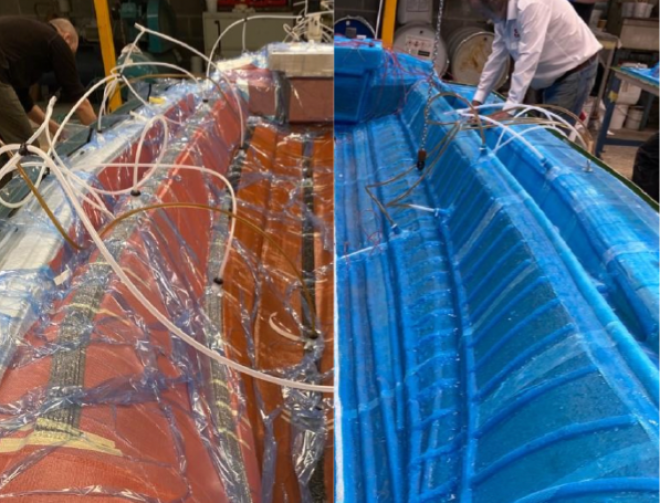
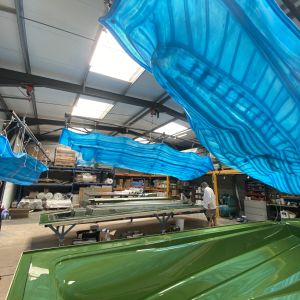
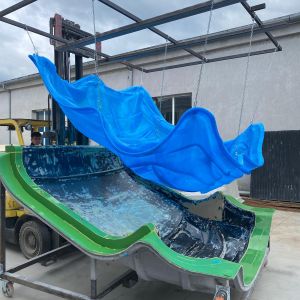
Infusion per Silikonhaube
Faser einlegen → Silikonform auflegen und schließen → Vakuum ziehen → Harz injizieren → aushärten → entformen.
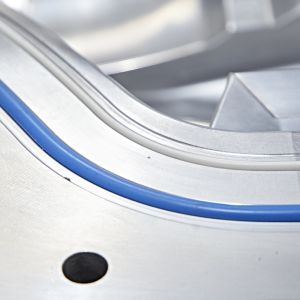
Und das bis zu 1000x mit ein und derselben Haube.
- keine Infusionsfolie, Müll und große Vorbereitungszeit
- kein RTM-Light mit starrem und schwerem Gegenwerkzeug
- kein Trennmittel
- Vakuum in wenigen Sekunden
Wir führen den Prozess live vor.
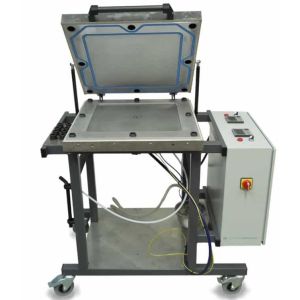
Sie erleben, wie die Faserverstärkung in das Werkzeug eingelegt wird, wie einfach die wiederverwendbare Silikonmembran positioniert werden kann und wie innerhalb kurzer Zeit ein geschlossenes Vakuumsystem entsteht.
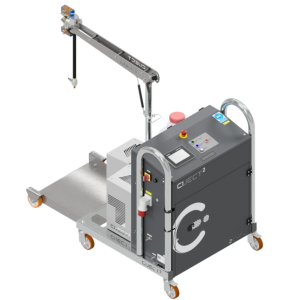
Anschließend wird das Harz mit unserer Injektionsanlage Typ CiJect 1 exakt und automatisiert dosiert, gemischt und kontrolliert in das Werkzeug injiziert.
Dabei können Sie beobachten, wie sich das Harz über die integrierten Fließkanäle verteilt und die Verstärkungsfasern vollständig imprägniert.
Nach der Aushärtung wird die Membran geöffnet und das fertige Composite-Bauteil entformt.
Polyurethan Formlinge
Hochdruck geschäumt.
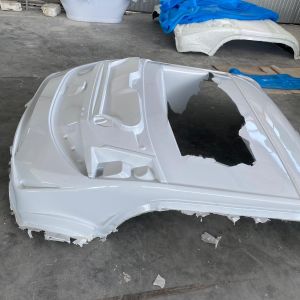
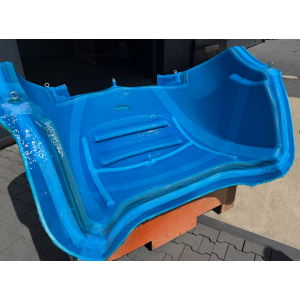
Wir zeigen, wie Polyurethan-Hartschaumteile gezielt als Einleger und Kernmaterial für GFK-Bauteile hergestellt und weiterverarbeitet werden können.
Dazu wird ein reaktives Polyurethan-Schaumsystem exakt dosiert und in ein geschlossenes Werkzeug eingebracht. Dort schäumt das Material kontrolliert auf, füllt die Form aus und härtet innerhalb kurzer Zeit zu einem formstabilen Bauteil aus.
Der fertige Hartschaumkörper kann anschließend als Kern oder Einleger in einem GFK-Bauteil eingesetzt und beispielsweise mit Glasfaserlaminaten, RTM- oder Infusionsprozessen kombiniert werden.
So entsteht eine klassische Sandwichstruktur: Die äußeren Faserverbundschichten übernehmen einen großen Teil der mechanischen Belastung, während der leichte Schaumkern Abstand zwischen den Decklagen schafft und dem Bauteil Volumen und Steifigkeit verleiht.
Ein Technikum...
...viele Verfahren, viele Möglichkeiten
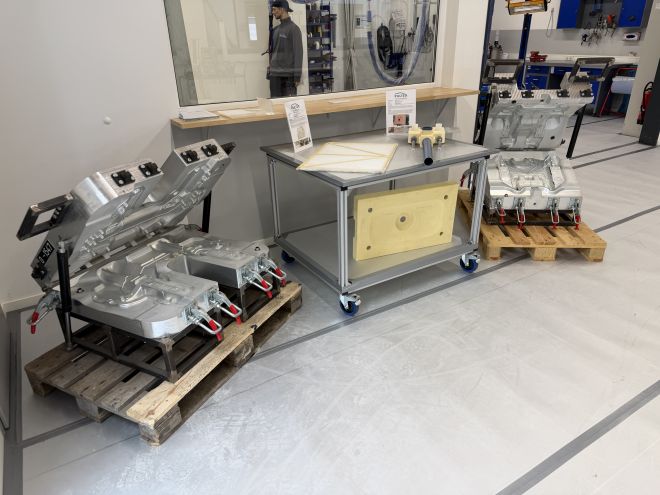
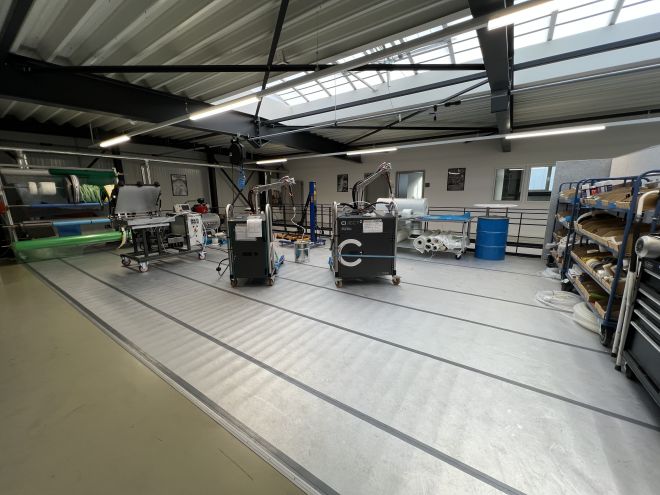
In unserem PULTEX Technikum können Besucher nicht nur einzelne Maschinen ansehen, sondern unterschiedlichste Dosier-, Misch- und Verarbeitungsverfahren direkt miteinander vergleichen.
Dafür stehen uns mehrere Anlagentypen für verschiedene Reaktionsharze und Anwendungen zur Verfügung. So können wir Prozesse realitätsnah demonstrieren, Materialien testen und gemeinsam mit Kunden passende Lösungen für konkrete Anwendungen entwickeln.
Unter anderem zeigen wir:
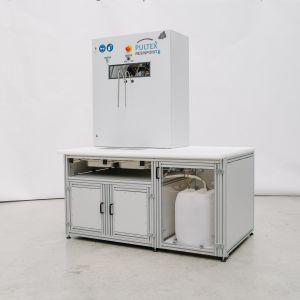
- PULOMIX ResinPoint – unsere kompakte Harztankstelle für die präzise und saubere Dosierung von Harz und Härter.
- Klebeharzanlagen – für Polyester-, Vinylester- und andere hochviskose Klebe- und Spachtelsysteme.
- Polyurethan-RIM-Anlagen – zur schnellen Verarbeitung reaktiver Polyurethansysteme für Formteile und technische Bauteile.
- Polyurethan-Hochdruck-Schaumanlagen – für die Verarbeitung von Hart- und Weichschaumsystemen sowie kundenspezifischen PUR-Anwendungen.
- RTM- und Injektionsanlagen – für Polyester-, Epoxid- und Polyurethansysteme in geschlossenen Werkzeugen.
- Anlagen für hochviskose Materialien und Tooling Pastes – beispielsweise für Modell- und Formenbauanwendungen
Nicht nur Maschinen zeigen – Prozesse verstehen
Der große Vorteil unseres Technikums liegt darin, dass wir Material, Maschine, Werkzeug und Prozess zusammenbringen.